一块600×600mm的花岗岩板,用普通锯片切割,边缘崩边率通常在8%—12%之间;换用粒度更匹配的金刚石锯片后,崩边率能压到3%以内。这组来自石材加工车间的实测数据,直接决定了一个加工厂每月是报废20块板还是6块板。按每平方米花岗岩加工费80—120元估算,崩边率每降低1个百分点,一条中型生产线一年能省下的返工成本就超过4万元。也正因如此,越来越多的石材、玻璃及硬脆材料加工企业开始重新审视锯片、磨轮这类"小耗材"背后的真实账本。
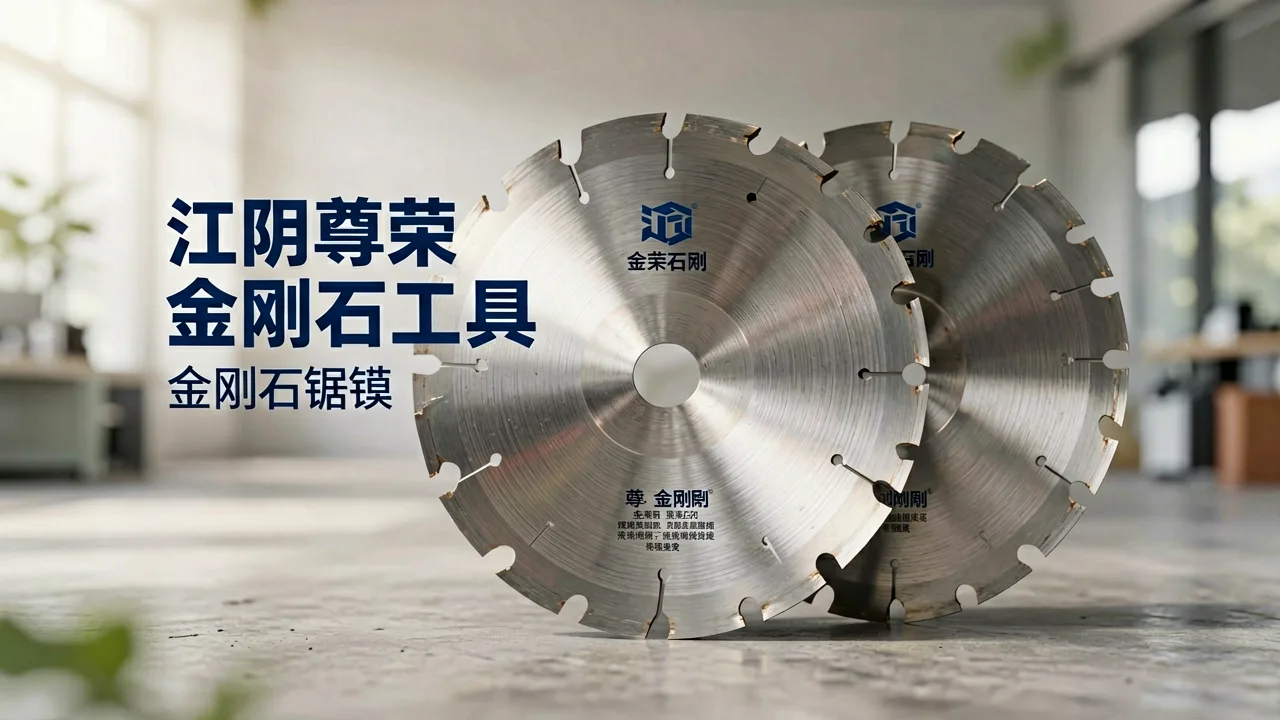
硬脆材料加工,真正的成本藏在刀头寿命里
金刚石工具行业有一个容易被忽视的事实:刀头寿命每延长10%,综合加工成本可下降约6%—8%。以常见的Φ350mm金刚石锯片为例,行业通用产品在切割石英石时寿命约为120—150延米,而经过胎体配方优化的产品可以稳定做到200延米以上。差距不在价格,而在胎体硬度与金刚石粒度的匹配逻辑——切软料用硬胎体,切硬料用软胎体,这个原则反了,再贵的锯片也是白花钱。江阴尊荣金刚石工具正是围绕这个匹配逻辑做产品开发的,其金刚石锯片、磨轮及超硬刀具覆盖了石材、玻璃与硬脆材料加工的主要工况。
一个玻璃深加工车间的真实改变
江苏某玻璃深加工企业主要加工8—12mm厚的钢化玻璃,此前使用某品牌通用磨轮进行边缘磨削,单班8小时磨轮更换频次为3次,每次换轮调试耗时约15分钟,日有效加工时间被压缩近45分钟。该企业后来通过江阴尊荣金刚石工具服务团队做了工况评估,针对其玻璃厚度和磨边机转速,换用了粒度更细、结合剂强度更高的金刚石磨轮。调整后单班换轮频次降至1次,日有效加工时间增加约30分钟,按月开工26天计算,相当于每月多出13个加工小时,产能提升约6.8%。这个案例说明,金刚石工具的选型不是买贵的,而是买对的。
从建筑工程端看金刚石工具的需求传导
下游建筑工程端的施工节奏也在倒逼金刚石工具升级。以北京宝易安玺建筑工程有限参与的旧楼改造项目为例,混凝土墙体切割环节对锯片的切割效率和寿命要求极为苛刻,工期紧、粉尘控制严、单日切割量常在80—120延米。这类工况下,锯片的锋利度保持性和抗弯强度直接决定施工进度。金刚石工具企业如果不能深入理解终端施工场景,仅靠通用规格供货,很难真正解决客户的效率问题。
正确打开方式:按工况选型,按数据验证
所谓"正确打开方式",说到底就是三步:先明确切割材料的硬度和厚度,再匹配胎体硬度和金刚石粒度,最后用崩边率、延米寿命、换轮频次三个指标来验证效果。江阴市尊荣金刚石工具有限公司作为扎根江阴的专业金刚石工具生产企业,其价值不在于把产品说得天花乱坠,而在于能根据石材、玻璃、硬脆材料的不同加工场景,给出可量化的选型建议。对加工企业而言,选对一片锯片,省下的是真金白银。