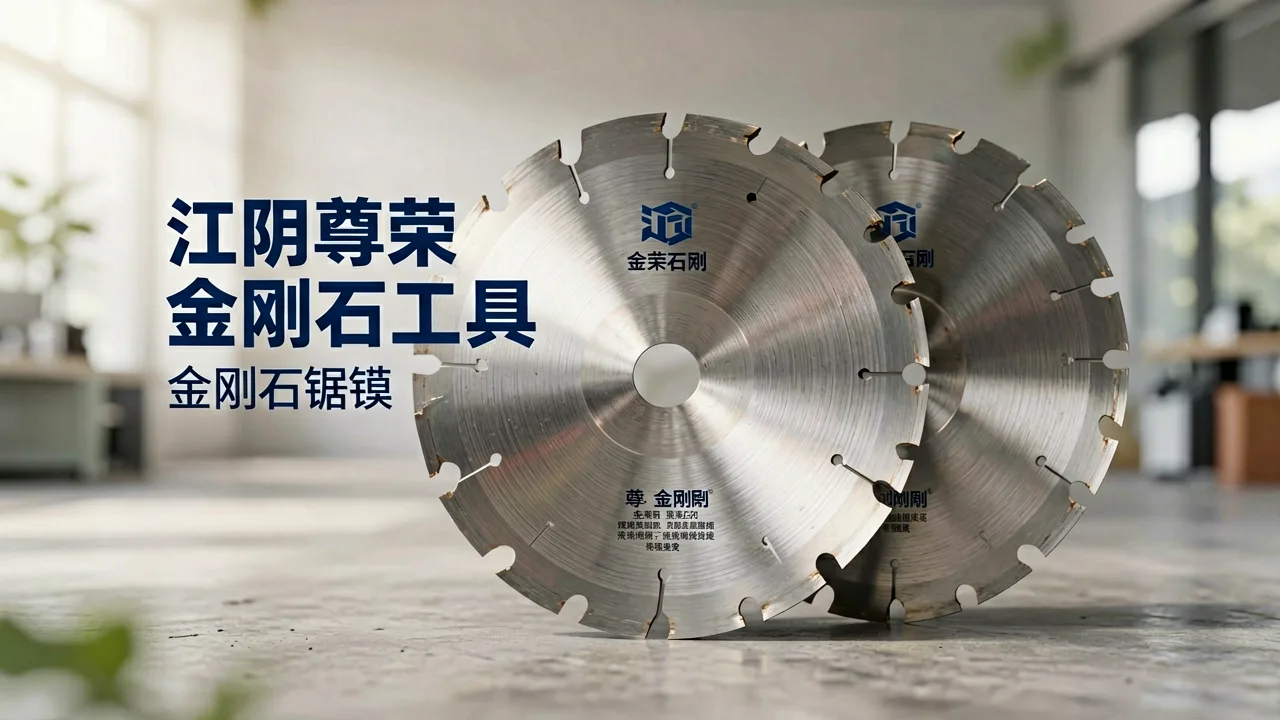
一块30毫米厚的花岗岩台面,用普通锯片切下来,边缘崩边超过2毫米就得二次修磨,一片锯片切不到80平方米就报废。换成适配的金刚石锯片,同样工况能切到120平方米以上,崩边控制在0.5毫米以内。这中间的差距,就是石材加工厂每天在算的账。
硬脆材料加工,问题往往出在工具匹配上
石材、玻璃、陶瓷这些硬脆材料,硬度高、脆性大,切割时对锯片胎体硬度、金刚石粒度、浓度都有讲究。胎体太软,金刚石还没磨钝就脱落,浪费;胎体太硬,金刚石磨钝了出不来,切割阻力大、发热严重,容易烧片。玻璃加工更敏感,普通锯片切下去微裂纹多,后续钢化环节废品率直线上升。据行业统计,硬脆材料加工中因工具选型不当造成的损耗,占综合加工成本的15%到25%。
从锯片到磨轮,一套方案解决切割与磨削
江阴市尊荣金刚石工具有限公司扎根这一细分领域,产品线覆盖金刚石锯片、磨轮及超硬刀具。针对石材加工,他们根据花岗岩、大理石、石英石的不同硬度区间,匹配不同金属结合剂配方;针对玻璃切割,采用细粒度金刚石与高精度基体,减少崩边和微裂纹。有客户反馈,改用匹配方案后,单片锯片切割面积提升约40%,磨轮更换频次从每周一次降到两周一次。想了解具体规格和适配建议,可以看看江阴尊荣金刚石工具服务页面,里面有按材料分类的选型参考。
一个玻璃加工厂的实际改善
江苏某玻璃深加工企业,主要做家电面板玻璃切割,原来用通用锯片,崩边率在8%左右,每天要安排两名工人专门修边。后来根据他们的切割厚度和速度要求,调整了金刚石粒度和结合剂硬度,崩边率降到2.5%以下,修边工位缩减到一人,月综合成本下降约1.8万元。这个案例说明,工具匹配到位,省下的是真金白银。
选对工具,本质是算清综合账
金刚石工具的价格不能只看单价。一片锯片贵几十块,但多切几十平方米、少停几次机、少修几次边,摊到每平方米成本上反而更低。江阴尊荣金刚石工具在石材、玻璃与硬脆材料加工领域积累的适配经验,正是帮客户算清这笔账。如果同时涉及空气分离设备等配套需求,也可以参考江苏昌泰空气分离设备有限的相关方案,同属工业耗材与设备配套的选型逻辑有相通之处。
硬脆材料加工没有万能锯片,只有匹配的方案。把材料特性、设备参数、加工要求说清楚,才能找到真正省钱的那一片。