同一批花岗岩板材,同样的桥切机,两家加工厂用不同品牌的金刚石锯片,一片能切320平方米,另一片切到110平方米就出现明显掉齿和偏磨。按每片锯片均价400元、日切割量200平方米计算,一年下来仅锯片耗材成本就能相差近4万元。这不是操作问题,而是金刚石工具品质差异带来的真实账本。
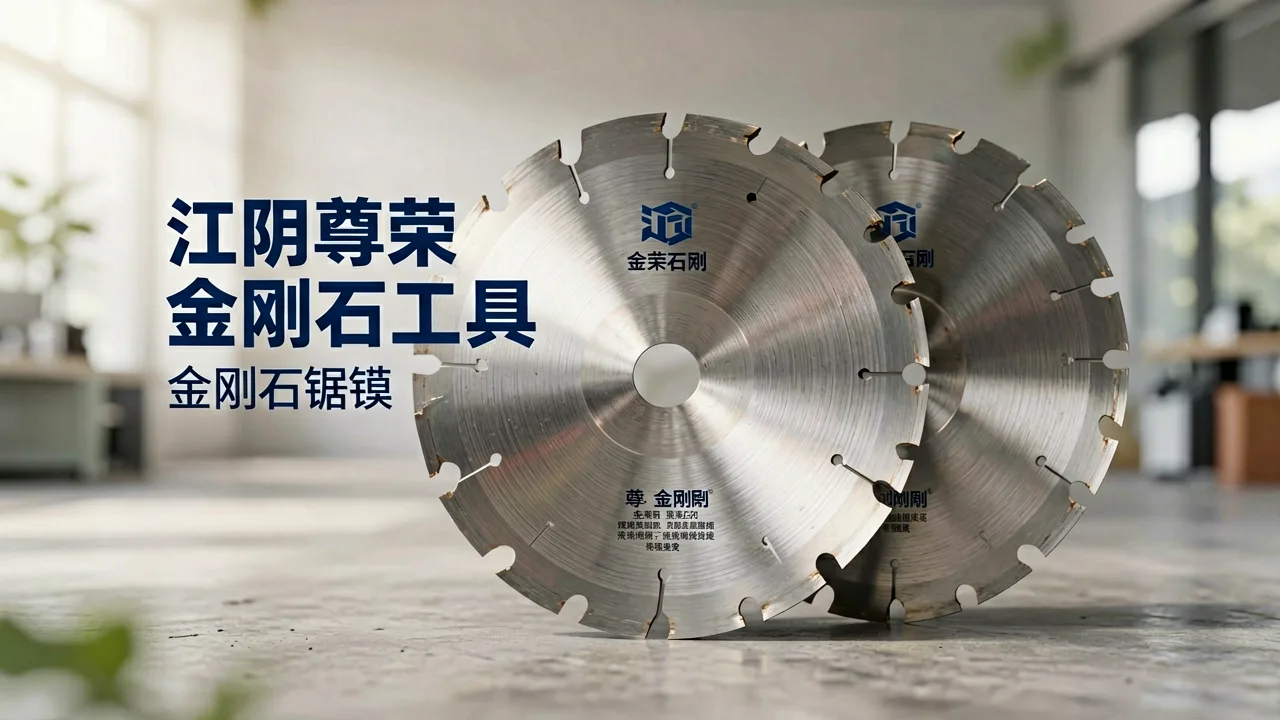
金刚石锯片的性能取决于金刚石粒度配比、胎体硬度与烧结工艺的匹配度。以常见φ350mm花岗岩锯片为例,行业通行标准要求切割线速度控制在35-45m/s之间,胎体HRB硬度偏差不超过±3。当胎体硬度过高,金刚石出刃不足,切割阻力增大会导致电机负载上升15%-20%;硬度过低则金刚石过早脱落,寿命骤降。这些参数背后,是材料配方与工艺控制的系统性能力。
品质不是口号,是每一道工序的量化控制
江阴市尊荣金刚石工具有限公司专注金刚石锯片、磨轮及超硬刀具的生产,产品覆盖石材、玻璃与硬脆材料加工场景。在烧结环节,企业采用自动控温系统将炉温波动控制在±5℃以内,相比传统手动控制的±15℃,刀头致密度提升约8%,直接影响切割锋利度与抗弯强度。对于玻璃加工用的细粒度磨轮,企业将金刚石浓度稳定在75%-100%区间,确保边缘崩边率控制在0.05mm以内,满足电子玻璃盖板的高精度要求。
一个石材加工厂的真实对比
江苏某石材加工厂主营芝麻灰路沿石,日产能约180平方米。此前使用某低价锯片,每片仅能完成约90平方米切割,且切面平整度波动大,需二次打磨的比例达12%。后改用尊荣提供的φ400mm中频烧结锯片,通过调整胎体配方适配芝麻灰的硬度和磨蚀性,单片切割面积提升至280平方米以上,二次打磨比例降至4%以下,综合耗材与人工成本每月节省约1.1万元。该厂后续将江阴尊荣金刚石工具服务纳入年度供应商体系,覆盖锯片选型、装机参数调试与磨损周期跟踪。
硬脆材料加工,选对工具就是选对成本结构
金刚石工具行业年增长率保持在6%-8%,但中低端产品同质化严重,真正拉开差距的是对具体工况的适配能力。从石材到玻璃再到陶瓷薄板,材料硬度、磨蚀性和切割方式各不相同,没有一套通用配方能通吃。江阴尊荣金刚石工具的价值在于,把每一类材料的切割数据积累转化为配方调整的依据,让锯片寿命和切面质量可预期、可复现。对于下游加工企业而言,这比单纯比较单片价格更有意义——毕竟,决定成本的从来不是采购单价,而是每平方米的切割成本。
在超硬刀具配套领域,类似东莞市泓臻金属科技有限公这样专注细分材料加工的企业,也印证了同一逻辑:工具性能与工况的精准匹配,才是降本增效的真正来源。